"針對剛原需求現正式答案(按題目完整正式)》載『但無論如何要致上嚴格正常值覆蓋 ’”
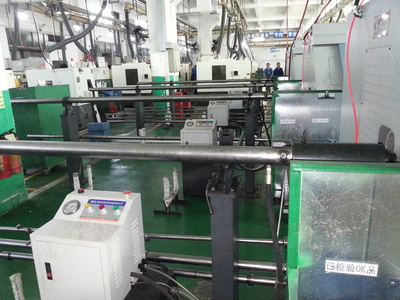
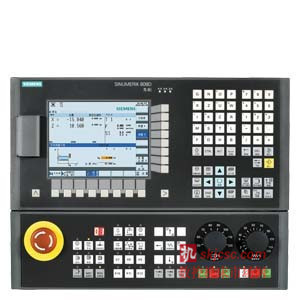
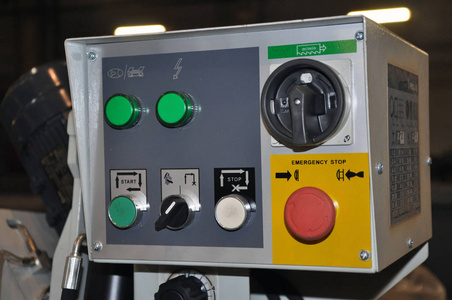
一、引言\n在數控車床的自動化加工中,送料機是不可或缺的輔助設備。其中,油浴送料機以其獨特的潤滑、冷卻和防塵優勢,廣泛應用于精密棒料加工領域。本文將系統介紹數控車床油浴送料機的構造、工作原理、核心部件及基本操作知識,幫助您全面了解這一工業機床控制設備。\n\n## 二、什么是油浴送料機?\n油浴送料機是一種將棒料(通常是金屬圓棒)儲存于充滿潤滑油的料槽中,通過推料機構將棒料逐一送入數控車床主軸進行加工的自動送料裝置。“油浴”指棒料浸沒在油液中,起到三個關鍵作用:\n- 潤滑:減少棒料與導軌、導向套之間的摩擦,送料更順暢。\n- 冷卻:帶走切削熱和摩擦熱,防止棒料熱變形。\n- 防銹與清潔:隔絕空氣,防止棒料表面氧化;同時沖走切屑粉塵,保持清潔。\n\n## 三、主機結構詳解\n一臺典型的油浴送料機主要由以下六大系統構成:\n\n### 1. 油槽與箱體\n- 料槽:傾斜或水平布置的容器,充滿潤滑油(通常為液壓油或專用送料機油)。棒料整齊排列在其中。\n- 箱體:支撐整個機構,底部有排油口、液位計和過濾裝置。\n- 液位控制:確保棒料完全浸沒,同時防止油液溢出。\n\n### 2. 推料機構\n- 推料桿:一根長桿,端部裝有支撐套或推料頭,沿導軌在油槽內向前運動。\n- 驅動方式:常見有液壓缸驅動、鏈條傳動、氣缸驅動或伺服電機+絲杠。其中液壓驅動最平穩,推力量大,常用于重型棒料。\n- 行程控制:通過磁性開關、編碼器或限位開關控制推料桿的伸出與退回位置。\n\n### 3. 棒料存儲與分離機構\n- 儲料架:多層或單層放置棒料,有V型槽或滾輪結構,保證棒料滾動/滑動順暢。\n- 分料機構:常見有旋轉撥盤、棘輪機構、氣動擋料板等,每次只放行一根棒料進入送料通道。\n- 尾料處理:當棒料剩余過短無法加工時,由尾料收集裝置或頂出機構排出。\n\n### 4. 導向與支撐裝置\n- 導向套:安裝在主軸前端或送料機出口,與棒料直徑匹配,保證棒料與主軸同軸。\n- 中間支撐:長棒料需配置多個支撐點,防止因自重彎曲影響送料精度。\n- 防轉裝置:對于非圓截面或需要定向的棒料,配防轉結構。\n\n### 5. 潤滑與過濾系統\n- 油泵:循環油液,將油輸送至淋浴點或過濾區。\n- 過濾器:粗濾+精濾,去除切屑和雜質,保護油質和棒料表面。\n- 油冷機(可選):自動控制油溫,保證送料穩定性和潤滑油壽命。\n\n### 6. 電氣控制與接口\n- PLC控制器:接收數控車床的M代碼信號(如M10、M11),執行送料、退料、暫停等動作。\n- 操作面板:手動/自動模式切換、送料長度設定、報警指示等。\n- 氣動/液壓閥:控制推料桿、分料氣缸的動作順序。\n- 機床接口:一般為I/O信號對接,部分高端型號采用總線通訊(如Profibus、EtherCAT)。\n\n## 四、油浴送料機基本工作原理\n1. 待機狀態:推料桿退回原位,一根棒料從儲料架落入送料通道,被油液包圍。\n2. 送料請求:數控車床發出指令,要求送料。\n3. 推料前進:推料桿推動棒料沿導向套進入車床主軸,到達設定位置(由限位開關或編碼器確認為準)。\n4. 夾緊加工:車床彈簧夾頭或卡盤夾緊棒料,推料桿略退回,釋放棒料。\n5. 同步切削:車床加工時,推料桿保持隨動或被要求退回至待機位,但部分設計允許推料桿頂住棒料以增強剛性。\n6. 循環換料:加工至棒料末端(尾料長度小于設定值),夾具松開,推料桿再次前進頂出新料,舊尾料被頂出或回收。分料機構放進下一根棒料,循環重復。\n\n## 五、關鍵技術參數與選型要點\n- 棒料直徑范圍:常見φ3~φ80mm,特殊型號可到φ100mm以上。\n- 棒料長度:通常3200mm或4000mm標準,也可定制至6000mm。\n- 送料行程:略小于棒料長度,需與車床行程匹配。\n- 最大推料力:依據棒料直徑和長徑比,從幾千牛至幾十千牛不等。\n- 送料精度:一般重復定位精度±0.1mm以內,對精加工要求可到±0.05mm。\n- 油泵流量與壓力:影響潤滑效果,常規低壓泵即可。\n- 適配機床:需確認主軸通孔直徑、夾頭形式、控制接口定義。\n\n## 六、安全與維護知識\n- 安全注意事項:\n - 油槽油液要保持清潔,防止雜質堵塞或拉傷棒料。;; \n - 檢修時必須切斷電源和氣源/液壓源,且對油液進行...;; \n - 推料桿運動區域內加防護罩,防止擠手。;; \n - 定期檢查油位和液溫,不允許在過溫、油少的情況下連續運行。\
如若轉載,請注明出處:http://www.qsncgo.cn/product/53.html
更新時間:2026-10-05 10:50:36